


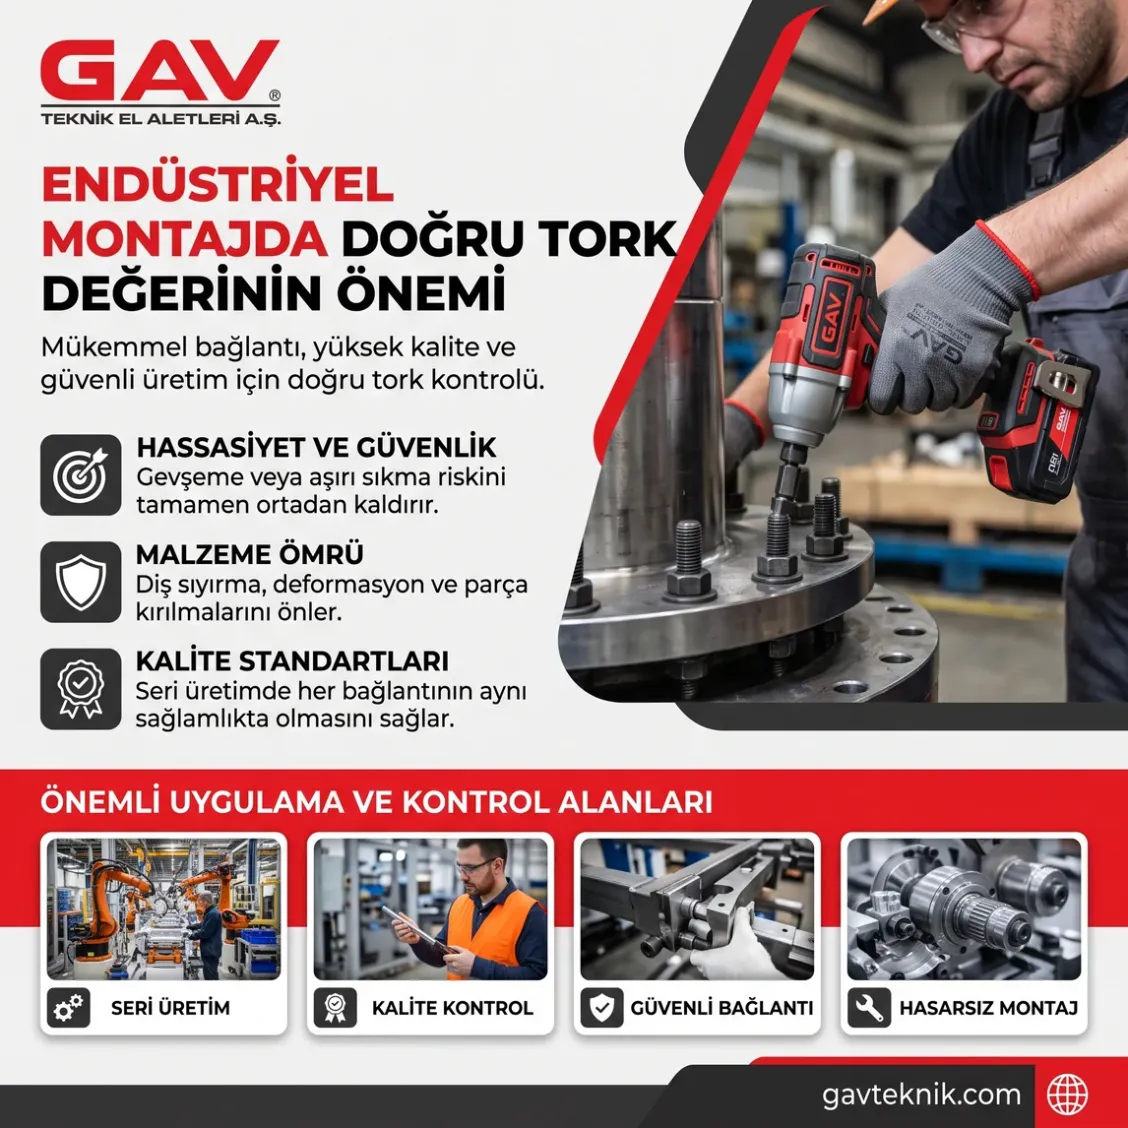
Endüstriyel üretim tesislerinde, makine imalatında, otomotiv sektöründe ve ağır sanayi uygulamalarında mekanik bağlantıların güvenilirliği büyük önem taşır. Üretim sırasında kullanılan cıvata ve somunlar, farklı parçaların bir arada tutulmasını sağlayan temel bağlantı elemanlarıdır. Ancak bu bağlantıların güvenli çalışabilmesi için yalnızca uygun ölçülerde cıvata kullanılması yeterli değildir. Endüstriyel montajda doğru tork değeri, bağlantıların tasarlanan mekanik özellikleri karşılayabilmesi açısından kritik bir faktördür.
Tork, bir bağlantı elemanını döndürmek için uygulanan kuvvet momentidir ve genellikle Newton metre (Nm) cinsinden ifade edilir. Montaj sırasında uygulanan sıkma torku, bağlantıda oluşturulan ön yükü etkiler. Ancak tork ile ön yük arasında birebir ve sabit bir ilişki bulunmaz. Dişlerin sürtünme durumu, bağlantı yüzeyleri, yağlama koşulları ve kullanılan malzemeler bu ilişkiyi değiştirebilir.
Yanlış torkla sıkılan cıvatalar, endüstriyel sistemlerde gevşeme, bağlantı kaybı, deformasyon veya mekanik hasar gibi sorunlara yol açabilir. Özellikle titreşimli makinelerde ve yüksek yük taşıyan sistemlerde hatalı montaj uygulamaları beklenmeyen duruşlara neden olabilir. Bu nedenle profesyonel işletmelerde somun sıkma işlemlerinin uygun ekipmanlarla ve belirlenmiş teknik prosedürlerle gerçekleştirilmesi gerekir.
Gav Teknik, profesyonel havalı el aletleri ve endüstriyel ekipmanlar alanında doğru makine seçiminin önemini vurgular. Endüstriyel montaj süreçlerinde kullanılan havalı somun sıkma makineleri, akülü somun sıkma ekipmanları ve tork kontrollü sistemler, farklı uygulama gereksinimlerine göre değerlendirilmelidir.
Tork Nedir ve Endüstriyel Montajda Ne İşe Yarar?
Tork, bir kuvvetin dönme ekseni etrafında oluşturduğu döndürme etkisini ifade eder. Mekanik bağlantılarda somun veya cıvatanın döndürülmesi sırasında uygulanan kuvvet momenti, sıkma torku olarak adlandırılır.
Torkun ölçü birimi Newton metredir. Örneğin bir metre uzunluğundaki anahtarın ucuna dönme eksenine dik yönde 100 Newton kuvvet uygulanması, ideal koşullarda 100 Nm tork oluşturur. Ancak gerçek montaj uygulamalarında bağlantı elemanının davranışı yalnızca bu kuvvet momentine bağlı değildir.
Cıvata sıkıldığında cıvatada uzama, bağlanan parçalar arasında ise sıkıştırma kuvveti oluşur. Bu kuvvet, bağlantının servis koşullarında görevini yerine getirmesine yardımcı olur. Montajın amacı her zaman mümkün olan en yüksek torku uygulamak değildir. Asıl hedef, bağlantı tasarımının gerektirdiği ön yükü güvenli ve tekrarlanabilir biçimde elde etmektir.
Bu nedenle endüstriyel tork kontrolü, yalnızca makinenin gücünün ayarlanması olarak değerlendirilmemelidir. Bağlantı elemanının özellikleri, malzeme koşulları ve uygulama yöntemi birlikte ele alınmalıdır.
Doğru Tork Değeri Neden Bu Kadar Önemlidir?
Endüstriyel makinelerde kullanılan bağlantı elemanları, çalışma sırasında titreşim, sıcaklık değişimi ve farklı mekanik yüklerle karşılaşabilir. Doğru tasarlanmış ve uygun şekilde sıkılmış bir bağlantı, bu koşullar altında parçaların bir arada tutulmasına katkı sağlar.
Yetersiz sıkma torku, bağlantıda gereken ön yükün oluşmamasına neden olabilir. Böyle bir durumda bağlanan parçalar arasında istenmeyen hareket, kayma veya ayrılma meydana gelebilir. Özellikle titreşimli sistemlerde bu tür sorunlar bağlantının gevşeme riskini artırabilir.
Aşırı sıkma torku ise bağlantı elemanında aşırı gerilme, diş hasarı veya bağlanan parçalarda deformasyon oluşturabilir. Bazı durumlarda cıvatanın akma sınırının aşılması, bağlantının beklenen mekanik özelliklerini kaybetmesine yol açabilir.
Bu nedenle doğru tork değeri, yetersiz ve aşırı sıkma arasındaki basit bir orta nokta değildir. Bağlantının teknik tasarımına, kullanılan malzemelere ve üretici talimatlarına göre belirlenmesi gereken mühendislik parametresidir.
Cıvata Ön Yükü ile Sıkma Torku Arasındaki İlişki
Cıvata ön yükü, bağlantı elemanının sıkılması sonucunda oluşan eksenel kuvvettir. Bu kuvvet, birleştirilen parçaların birbirine bastırılmasını sağlar. Birçok endüstriyel bağlantının güvenilirliği, uygun ön yükün elde edilmesine bağlıdır.
Sıkma torkunun yalnızca bir bölümü cıvatada gerilme oluşturmaya katkıda bulunur. Uygulanan torkun önemli bir kısmı dişler ve somun veya cıvata başı altındaki temas yüzeylerinde oluşan sürtünmeyi yenmek için harcanır.
Bu nedenle aynı tork değeriyle sıkılan iki bağlantıda farklı ön yükler oluşabilir. Özellikle yağlanmış ve kuru dişlerin sürtünme özellikleri farklı olduğundan aynı sıkma torku her iki durumda aynı bağlantı kuvvetini oluşturmayabilir.
Profesyonel montajda bağlantının hedef ön yükü önemliyse yalnızca tork değerini bilmek yeterli olmayabilir. Bağlantı tasarımına göre tork-açı yöntemi, doğrudan uzama ölçümü veya farklı ön yük doğrulama yöntemleri gerekebilir.
Cıvata Çapı ve Dayanım Sınıfı Tork Değerini Nasıl Etkiler?
Endüstriyel bağlantı elemanları farklı çaplarda ve mekanik dayanım sınıflarında üretilir. M6, M8, M10, M12 ve M16 gibi metrik cıvata ölçüleri, bağlantı elemanının nominal çapını ifade eder. Ancak yalnızca çap bilgisine bakılarak doğru sıkma torku belirlenemez.
Cıvatanın dayanım sınıfı, bağlantı tasarımı, diş adımı ve malzeme özellikleri de önemlidir. Örneğin aynı nominal çapa sahip farklı dayanım sınıflarındaki cıvatalar, aynı mekanik yükleme kapasitesine sahip olmayabilir.
Bağlanan parçaların malzemesi de değerlendirilmelidir. Çelik bağlantılarla alüminyum veya daha düşük dayanımlı malzemelerdeki dişli bağlantılar farklı teknik sınırlara sahip olabilir.
Bu nedenle internette bulunan genel cıvata sıkma tork tablosu değerleri her uygulamaya doğrudan uygulanmamalıdır. Özellikle kritik bağlantılarda üreticinin montaj şartnamesi veya yetkin mühendislik hesabı esas alınmalıdır.
Endüstriyel Montajda Yanlış Tork Uygulamasının Sonuçları
Hatalı tork uygulamalarının etkileri her zaman montaj sırasında fark edilmeyebilir. Bazı bağlantılar ilk aşamada normal görünse bile çalışma koşulları altında zamanla sorun oluşturabilir.
Yetersiz ön yük bulunan bağlantılarda titreşim, tekrarlanan yükler veya sıcaklık değişimleri nedeniyle gevşeme meydana gelebilir. Bağlantı yüzeyleri arasında oluşan hareket, aşınmayı artırabilir ve sistemin mekanik bütünlüğünü olumsuz etkileyebilir.
Aşırı ön yük oluşması durumunda ise cıvata veya dişli bağlantı elemanları zarar görebilir. Özellikle küçük çaplı bağlantılarda veya hassas gövdelerde deformasyon riski önemlidir.
Endüstriyel montajda ortaya çıkan bu tür sorunlar, bakım ihtiyacının artmasına, üretim duruşlarına ve bazı uygulamalarda iş güvenliği risklerine neden olabilir. Bu nedenle tork değerlerinin kontrol edilmesi kalite yönetiminin önemli aşamalarından biridir.
Havalı Somun Sıkma Makineleri ile Tork Uygulaması
Havalı somun sıkma makineleri, basınçlı hava enerjisiyle çalışan ve mekanik bağlantıların sıkılması veya gevşetilmesi amacıyla kullanılan profesyonel el aletleridir. Özellikle otomotiv servislerinde, makine bakım atölyelerinde ve endüstriyel montaj uygulamalarında yaygın olarak tercih edilir.
Darbeli havalı somun sıkma makineleri, bağlantı direnci yükseldiğinde kısa süreli dönme darbeleri oluşturarak yüksek tork aktarabilir. Bu özellik, özellikle sıkışmış bağlantı elemanlarının gevşetilmesinde avantaj sağlayabilir.
Ancak darbeli makinelerde katalogda belirtilen maksimum tork değeri, her bağlantıda aynı sıkma kuvvetinin oluşacağı anlamına gelmez. Hava basıncı, hava debisi, darbe süresi, lokma özellikleri ve bağlantının sürtünme koşulları gerçek sonucu etkileyebilir.
Gav Teknik'in profesyonel havalı el aletleri alanındaki çözümleri değerlendirilirken makinenin maksimum kapasitesi kadar uygulamanın gerektirdiği kontrol hassasiyeti de dikkate alınmalıdır.
Darbeli Somun Sıkma Makinesi Hassas Tork Kontrolü Sağlar mı?
Darbeli somun sıkma makineleri, yüksek dirençli bağlantılarda güçlü ve pratik çalışma sağlayabilir. Ancak standart darbeli modellerin temel amacı her zaman hassas sıkma torku uygulamak değildir.
Makinenin düşük veya yüksek güç kademesine sahip olması, bağlantının belirli bir torkla sıkıldığını garanti etmez. Aynı makinede darbe süresine, bağlantı koşullarına ve kullanılan aksesuarlara göre farklı sonuçlar oluşabilir.
Bu nedenle güvenlik açısından kritik bağlantılarda darbeli makineyle gerçekleştirilen ön sıkma işleminin ardından uygun tork kontrol yöntemleri kullanılmalıdır. Bazı özel endüstriyel sistemler doğrudan tork veya tork-açı kontrolü sağlayacak şekilde tasarlanabilir.
Profesyonel montajda en önemli nokta, kullanılan ekipmanın hedeflenen sıkma yöntemine uygun olması ve ilgili doğruluk gereksinimlerini karşılamasıdır.
Tork Anahtarı Endüstriyel Montajda Neden Gereklidir?
Tork anahtarı, bağlantı elemanlarına belirli tork değerlerinin uygulanması amacıyla kullanılan ölçüm veya kontrollü sıkma ekipmanıdır. Manuel, elektronik ve farklı mekanik yapılarda tork anahtarları bulunmaktadır.
Profesyonel montajda tork anahtarı seçilirken cihazın ölçüm aralığı, doğruluk özellikleri, kullanım yönü ve kalibrasyon durumu değerlendirilmelidir. Özellikle kritik bağlantılarda uygun aralıkta çalışan ve geçerli kalibrasyonu bulunan ekipmanların kullanılması önemlidir.
Tork anahtarlarının kullanımında üreticinin belirlediği yöntemler uygulanmalıdır. Özellikle klik tipi modellerde sinyal alındıktan sonra sıkmaya devam edilmesi, hedef torkun aşılmasına neden olabilir.
Ayrıca tork anahtarının belirli bir değere ayarlanmış olması, bağlantıda hedeflenen ön yükün kesin olarak oluştuğunu göstermez. Sürtünme koşulları ve bağlantı tasarımı yine önem taşır.
Elektronik Tork Kontrollü Montaj Sistemleri
Seri üretim hatlarında ve yüksek kalite gereksinimine sahip montaj uygulamalarında elektronik tork kontrollü sıkma sistemleri kullanılabilir. Bu ekipmanlar belirli tork değerlerinin uygulanması, ölçülmesi ve bazı durumlarda işlem verilerinin kaydedilmesi amacıyla tasarlanır.
Gelişmiş sistemlerde tork ve açı ölçümü birlikte değerlendirilebilir. Ayrıca montaj sonuçlarının dijital ortamda kaydedilmesi, üretim süreçlerinde izlenebilirlik açısından avantaj sağlayabilir.
Ancak elektronik kontrol özelliği bulunan her somun sıkma makinesi aynı ölçüm doğruluğuna sahip değildir. Sistemin teknik özellikleri, kalibrasyon gereksinimleri ve ilgili montaj standardıyla uyumluluğu doğrulanmalıdır.
Özellikle otomotiv, makine imalatı ve yüksek güvenilirlik gerektiren endüstriyel bağlantılarda kontrollü sıkma sistemleri kalite yönetiminin önemli bir parçasını oluşturabilir.
Tork-Açı Yöntemi Nedir ve Nerelerde Kullanılır?
Tork-açı sıkma yöntemi, belirli bir başlangıç torkundan sonra bağlantı elemanının tanımlanmış bir açı kadar döndürülmesine dayanan montaj yaklaşımıdır. Bu yöntem bazı uygulamalarda yalnızca tork kontrolüne göre farklı avantajlar sağlayabilir.
Özellikle otomotiv motorlarında ve belirli mühendislik bağlantılarında tork-açı prosedürleri kullanılabilir. Ancak yöntemin uygulanması için ilgili bağlantının bu sıkma tekniğine uygun tasarlanmış olması gerekir.
Bazı tork-açı prosedürlerinde cıvata kontrollü plastik deformasyona kadar sıkılabilir. Bu tür bağlantılarda cıvatanın yeniden kullanılabilirliği özel kurallara bağlıdır. Üreticinin değiştirilmesini istediği bağlantı elemanları tekrar kullanılmamalıdır.
Profesyonel montajda tork-açı yöntemi, kullanıcı tarafından tahmini şekilde uygulanmamalıdır. Başlangıç torku, dönüş açısı, sıkma sırası ve diğer koşullar teknik dokümanlardan alınmalıdır.
Yağlama ve Sürtünme Koşullarının Tork Değerine Etkisi
Cıvata sıkma işlemlerinde sürtünme, uygulanan torkun ön yüke dönüşmesini etkileyen temel faktörlerden biridir. Dişlerin kuru, yağlı veya özel kaplamalı olması bağlantı davranışını değiştirebilir.
Örneğin yağlanmış bir bağlantıda sürtünme azalabilir. Aynı tork uygulandığında kuru bağlantıya göre daha yüksek ön yük oluşması mümkün olabilir. Bu durum bazı bağlantılarda aşırı gerilme riskini artırabilir.
Bu nedenle üreticinin kuru montaj için belirlediği tork değeri, bağlantı elemanları yağlandıktan sonra doğrudan kullanılmamalıdır. Aynı şekilde yağlama gerektiren bağlantıların kuru sıkılması da istenen ön yükün oluşmasını engelleyebilir.
Endüstriyel montajda diş temizliği, yüzey kaplaması ve yağlama koşulları mutlaka teknik şartnameye uygun olmalıdır.
Bağlantı Elemanlarının Kalitesi ve Tork Güvenilirliği
Profesyonel montajda kullanılan cıvata ve somunların kalitesi, bağlantı performansı açısından önemlidir. Uygun olmayan malzeme özellikleri veya hasarlı dişler, hedeflenen montaj sonucunun elde edilmesini zorlaştırabilir.
Özellikle diş deformasyonu, korozyon ve yanlış ölçüde bağlantı elemanı kullanılması, sıkma işlemi sırasında beklenmeyen sürtünme koşulları oluşturabilir.
Bağlantı elemanları montaj öncesinde gözle kontrol edilmeli ve gerekli durumlarda üreticinin belirlediği daha ayrıntılı kontroller uygulanmalıdır. Hasarlı cıvata ve somunların kullanılmaya devam edilmesi güvenilir bir yaklaşım değildir.
Ayrıca farklı dayanım sınıfındaki bağlantı elemanlarının birbirinin yerine kullanılması, yalnızca boyutları aynı olduğu için uygun kabul edilmemelidir.
Endüstriyel Montajda Sıkma Sırasının Önemi
Çok sayıda cıvatayla birleştirilen makine gövdelerinde, kapaklarda ve flanş bağlantılarında cıvata sıkma sırası önemli olabilir. Yanlış sıkma sırası, bazı bağlantılarda düzensiz yük dağılımına ve parçaların uygun şekilde oturmamasına neden olabilir.
Özellikle flanş bağlantılarında üretici veya mühendislik şartnamesi tarafından belirlenen aşamalı sıkma yöntemleri kullanılabilir. Bu yöntemler, bağlantı elemanlarının belirli sırayla ve birden fazla aşamada sıkılmasını gerektirebilir.
Ancak her bağlantıya aynı çapraz sıkma düzeninin uygulanması doğru değildir. Sıkma sırası bağlantının geometrisine ve teknik tasarımına göre belirlenmelidir.
Profesyonel montaj ekiplerinin ilgili teknik prosedürleri takip etmesi, bağlantıların daha tutarlı şekilde hazırlanmasına yardımcı olabilir.
Tork Değeri Ölçümü ve Kalibrasyonun Önemi
Tork ölçüm ekipmanlarının kalibrasyonu, profesyonel montaj uygulamalarında güvenilir sonuçlar elde edilmesi açısından önemlidir. Tork anahtarları ve elektronik sıkma sistemleri zaman içerisinde kullanım yoğunluğu, mekanik etkenler veya çevresel koşullar nedeniyle ölçüm özelliklerinde değişim gösterebilir.
Bu nedenle işletmelerin ölçüm ekipmanları için uygun kalibrasyon planı oluşturması gerekir. Kalibrasyon sıklığı kullanım yoğunluğuna, üretici önerilerine ve kalite yönetim gereksinimlerine göre belirlenmelidir.
Ölçüm ekipmanının uygun aralıkta çalışması da önemlidir. Özellikle cihazın ölçüm kapasitesinin sınırlarına yakın veya uygun olmadığı bölgelerde kullanılması doğruluk sorunlarına neden olabilir.
Profesyonel işletmelerde kalibrasyon kayıtlarının tutulması, ölçüm sonuçlarının izlenebilirliğine katkı sağlar.
Otomotiv Üretiminde Doğru Tork Kontrolünün Önemi
Otomotiv sektöründe motor, şasi, süspansiyon ve farklı mekanik sistemlerde çok sayıda cıvatalı bağlantı bulunur. Bu bağlantıların bir bölümü güvenlik açısından kritik işlevlere sahiptir.
Özellikle seri üretim hatlarında bağlantı elemanlarının belirlenen prosedürlere uygun biçimde sıkılması gerekir. Bu amaçla kontrollü montaj ekipmanları ve işlem doğrulama yöntemleri kullanılabilir.
Ancak her otomotiv bağlantısı aynı torkla sıkılmaz. Bağlantının çapı, malzemesi, işlevi ve üretici gereksinimleri farklı değerler belirlenmesini gerektirir.
Servis ve bakım işlemlerinde de ilgili aracın teknik verileri esas alınmalıdır. Özellikle tekerlek bağlantıları ve güvenlik açısından kritik mekanik sistemlerde tahmini tork uygulamasından kaçınılmalıdır.
Makine İmalatında Havalı Somun Sıkma ve Tork Kontrolü
Makine imalatı sektöründe farklı boyutlarda ve dayanım sınıflarında bağlantı elemanları kullanılır. Özellikle motor bağlantıları, makine gövdeleri ve hareketli sistemlerde uygun sıkma kuvvetlerinin sağlanması önemlidir.
Pnömatik somun sıkma makineleri, uygun uygulamalarda bağlantı elemanlarının hızlı şekilde yerleştirilmesi ve sıkılması amacıyla kullanılabilir. Ancak hassas ön yük gerektiren bağlantılarda kontrollü ekipmanların kullanılması gerekebilir.
Gav Teknik'in endüstriyel el aletleri alanındaki profesyonel yaklaşımı, makine imalatında kullanılan ekipmanların gerçek montaj gereksinimlerine uygun seçilmesinin önemini ortaya koyar.
Özellikle seri üretim işletmelerinde ekipman seçimi yapılırken işlem süresi, tekrarlanabilirlik, tork kapasitesi ve teknik servis gereksinimleri birlikte değerlendirilmelidir.
Endüstriyel Tork Uygulamalarında Yapılan Yaygın Hatalar
Endüstriyel montajda sık karşılaşılan hatalardan biri, kullanılan somun sıkma makinesinin maksimum tork değerinin bağlantının doğru sıkılması için yeterli kabul edilmesidir. Oysa makinenin maksimum kapasitesi, bağlantıya uygulanan gerçek torku tek başına belirlemez.
Bir diğer hata, farklı malzeme ve sürtünme koşullarına sahip bağlantılarda aynı tork değerinin kullanılmasıdır. Özellikle yağlama durumunun değiştirilmesi, bağlantı ön yükünü önemli ölçüde etkileyebilir.
Kalibrasyonu uygun olmayan tork anahtarlarının kullanılması, hasarlı bağlantı elemanlarının yeniden takılması ve üretici sıkma sırasının takip edilmemesi de yaygın sorunlar arasındadır.
Profesyonel işletmelerde bu tür hataların azaltılması için montaj prosedürleri açık biçimde tanımlanmalı ve çalışanlara uygun eğitim verilmelidir.
Profesyonel Montaj İçin Doğru Tork Ekipmanı Nasıl Seçilir?
Endüstriyel montajda doğru tork ekipmanı seçimi, bağlantının teknik gereksinimlerinin belirlenmesiyle başlar. Öncelikle hedef tork veya ön yük, bağlantı elemanlarının özellikleri ve gerekli kontrol hassasiyeti değerlendirilmelidir.
Darbeli somun sıkma makineleri, uygun bağlantılarda hızlı montaj ve sökme işlemleri için avantaj sağlayabilir. Ancak hassas sıkma gereken uygulamalarda elektronik tork kontrollü sistemler veya uygun tork anahtarları tercih edilmelidir.
Havalı ekipmanlarda kompresör kapasitesi, hava basıncı ve hava debisi değerlendirilmelidir. Akülü ekipmanlarda ise batarya özellikleri, motor kapasitesi ve çalışma sürekliliği önemlidir.
Profesyonel işletmelerin ekipman seçiminde yalnızca ilk satın alma maliyetine değil, kalibrasyon, bakım ve uzun vadeli kullanım gereksinimlerine de dikkat etmesi gerekir.
Doğru Tork Kontrolü ile Güvenilir Endüstriyel Montaj
Endüstriyel montajda doğru tork değerinin önemi, mekanik bağlantıların güvenilirliği, üretim kalitesi ve işletme sürekliliğiyle doğrudan ilişkilidir. Bağlantı elemanlarının doğru seçilmesi, uygun ön yükün oluşturulması ve montaj prosedürlerinin takip edilmesi, profesyonel üretim süreçlerinin temel gereksinimleri arasındadır.
Yetersiz veya aşırı sıkma uygulamaları, bağlantıların mekanik özelliklerini olumsuz etkileyebilir. Bu nedenle cıvata çapı, dayanım sınıfı, sürtünme koşulları ve bağlantı tasarımı birlikte değerlendirilmelidir.
Gav Teknik, profesyonel havalı el aletleri ve endüstriyel ekipman kullanımında doğru teknoloji seçiminin önemini vurgular. Havalı somun sıkma, akülü somun sıkma ve tork kontrollü montaj sistemleri, farklı endüstriyel gereksinimler doğrultusunda değerlendirilmelidir.
Profesyonel montajda en iyi sonuç, yalnızca yüksek tork kapasitesine sahip makine kullanmakla elde edilmez. Gerçek bağlantı gereksinimlerine uygun ekipman seçimi, doğru sıkma yöntemi, uygun ölçüm sistemleri ve düzenli kalite kontrolleri birlikte uygulandığında daha güvenilir ve sürdürülebilir montaj süreçleri oluşturulabilir.